Rendimiento de prensado vs. dureza fenólica: cómo deciden las bodegas de vino tinto cuándo dejar de prensar
En la producción de vino tinto, la prensa no es solo una etapa de separación. Es una decisión de margen, una decisión sensorial y una decisión de filtración posterior que ocurren al mismo tiempo.
Cada fracción adicional puede mejorar la recuperación. También puede aportar taninos de semilla más duros, mayor carga de sólidos, tiempos de sedimentación más largos, mayor carga de filtración y un problema de ensamblaje que acompaña al vino durante meses. Para bodegas industriales que trabajan con volúmenes comerciales, la pregunta rara vez es si queda más líquido en el orujo. La pregunta es si ese líquido todavía pertenece al mismo flujo de calidad.
Como proveedor de enzimas para la producción de vino, Véraison Current apoya a bodegas que buscan una extracción más controlada y una mejor liberación de mosto sin convertir el ciclo de prensado en un riesgo fenólico.
La tensión comercial: más vino, no más problemas
El rendimiento de prensado tiene una señal económica clara. Una pequeña ganancia porcentual en grandes fermentadores de tinto puede representar un volumen embotellado significativo. Pero las fracciones tardías de prensa pueden cambiar rápidamente la estructura de costos:
- Más sólidos en suspensión entrando en los tanques de recepción
- Mayor turbidez y clarificación más lenta
- Mayor demanda de centrífuga o flotación
- Menor vida útil de los filtros y más intervenciones frecuentes en placas o membranas
- Mayor riesgo de astringencia por sobreextracción de semillas y pieles
- Más trabajo de ensamblaje para gestionar fracciones de prensa duras
Para los equipos de bodega, el objetivo real no es la extracción máxima. Es obtener vino recuperable y finalizable que se mantenga dentro del perfil sensorial y operativo previsto.
Por qué las fracciones tardías de prensa se vuelven más duras
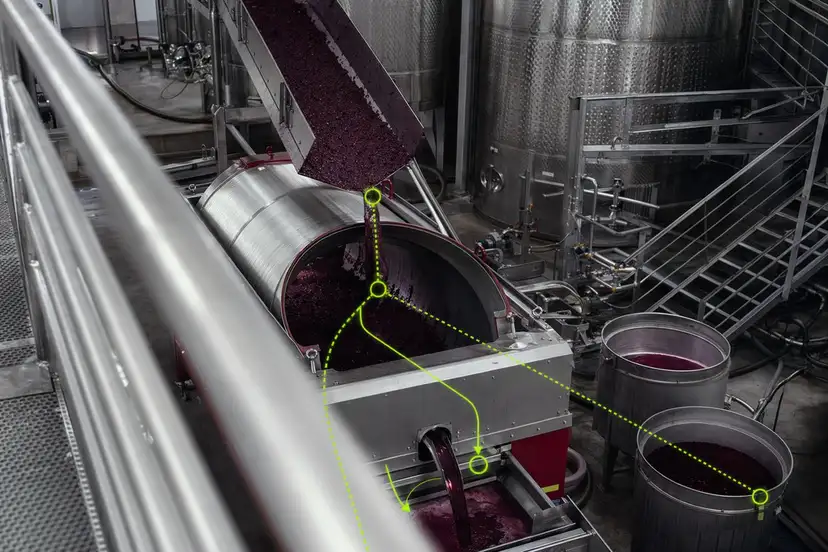
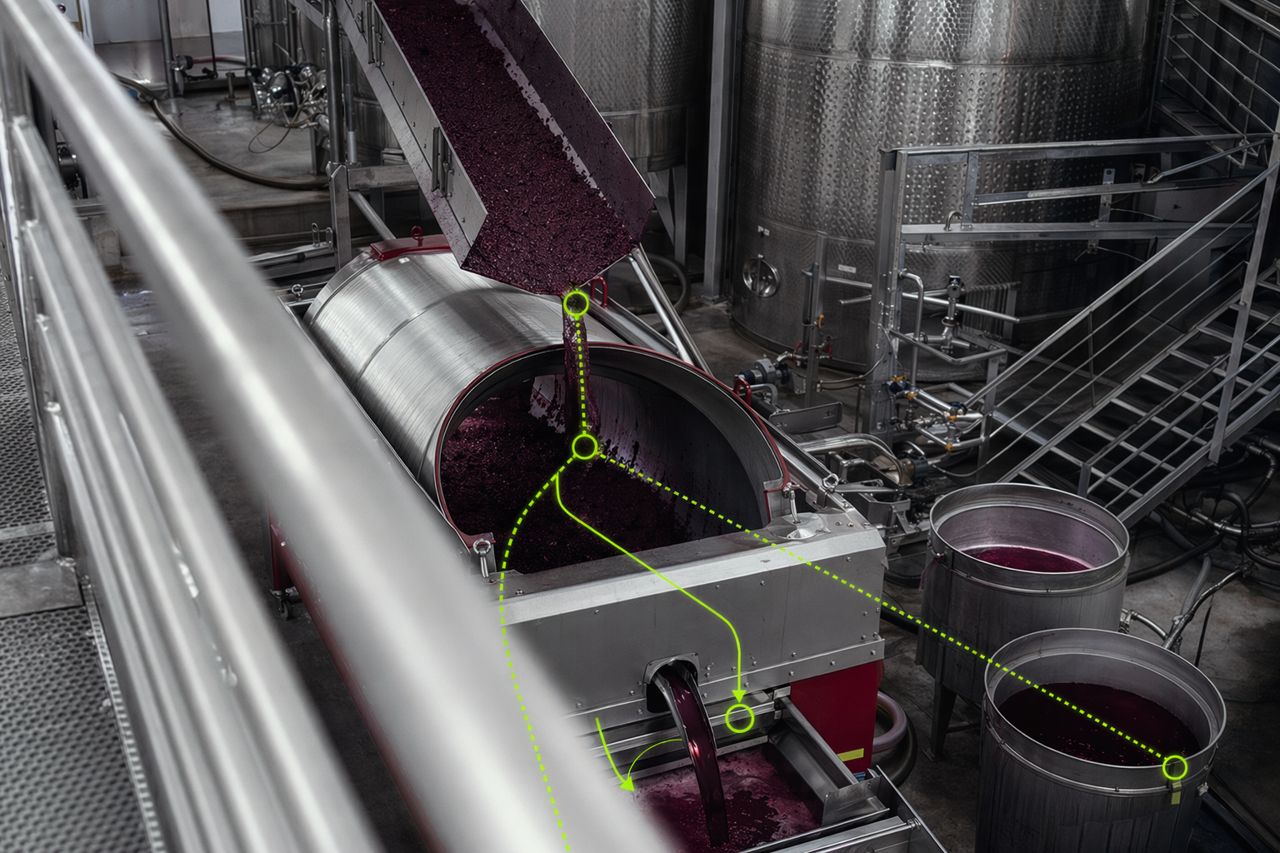
Durante el prensado, la composición del líquido cambia a medida que aumenta la presión y se compacta la torta. Las primeras fracciones de escurrido y prensa ligera suelen aportar fruta, color y estructura suave. Las fracciones posteriores pueden reflejar más la huella mecánica del proceso.
Los factores clave incluyen:
Exposición a taninos de semilla
A medida que aumenta la presión, puede incrementarse la rotura y abrasión de las semillas. Esto desplaza el perfil tánico hacia el amargor, la astringencia secante y un final más duro.
Compresión de pieles y pulpa
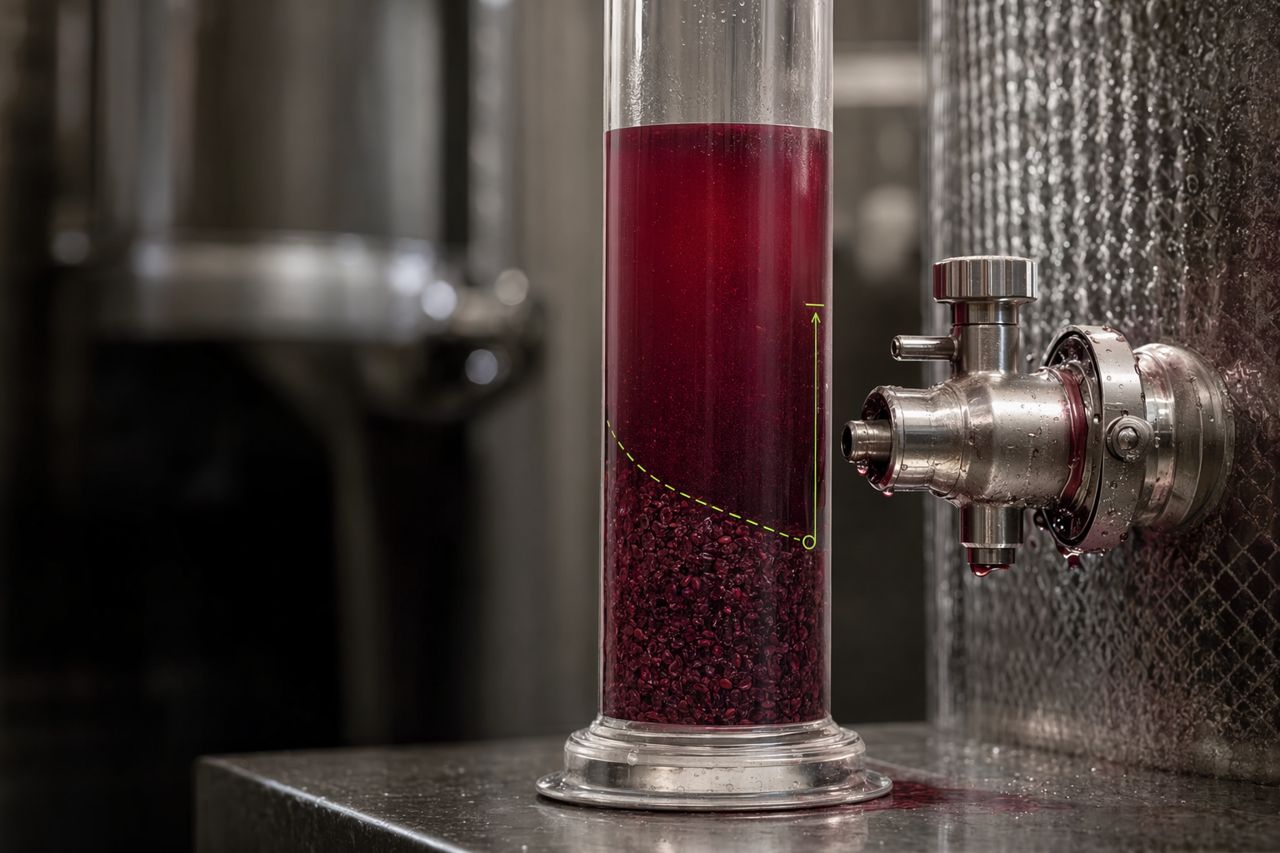
Las pieles compactadas liberan líquido con más sólidos y mayor cantidad de material fenólico ligado. El vino puede parecer productivo en la lectura de la prensa, pero puede volverse más exigente en sedimentación y filtración.
Efectos de pH y matriz
Pequeños cambios químicos entre fracciones pueden afectar la dureza percibida y el riesgo microbiológico. Las fracciones tardías pueden requerir manejo separado incluso cuando parecen aceptables por volumen.
Calor y tiempo bajo presión
Un ciclo de prensado lento y sobrecargado puede intensificar la extracción. Un tiempo de residencia prolongado en una torta compactada rara vez es neutro.
La pregunta práctica de bodega: ¿cuándo deja de compensar el rendimiento?
Las bodegas industriales suelen decidir los puntos de corte del prensado utilizando una combinación de señales sensoriales, analíticas y de equipo. Un solo número no es suficiente.
Entre los criterios habituales de decisión se incluyen:
- Cata y sensación en boca por fracción
- Densidad de color y cambio de tonalidad
- Tendencia de turbidez en la línea de recepción
- Curva de presión de la prensa y comportamiento de la torta
- Disminución de la velocidad de drenaje
- Asignación de tanques y plan de ensamblaje
- Nivel de calidad objetivo y especificación del cliente
- Capacidad prevista de clarificación y filtración
Las mejores bodegas construyen un árbol de decisión repetible antes de que comience la presión de la vendimia. Ese árbol debe definir qué fracciones permanecen con el lote principal, cuáles pasan a un tanque de vino de prensa y cuáles requieren evaluación separada antes del ensamblaje.
Dónde la estrategia enzimática cambia la conversación sobre el prensado
Las enzimas no sustituyen el criterio de prensado. Mejoran la condición del material que entra en la prensa y pueden ampliar la ventana operativa cuando se usan correctamente.
En operaciones de vino tinto, las soluciones enzimáticas específicas pueden apoyar:
- Degradación más temprana de la estructura péctica en el mosto
- Mejor liberación de jugo antes de requerir presión agresiva
- Extracción más eficiente de color y fenoles deseables durante la maceración
- Sedimentación más rápida de sólidos posteriores al prensado
- Menor viscosidad en mostos difíciles
- Reducción de la presión de filtración cuando la clarificación se gestiona adecuadamente
El valor no es simplemente “más extracción”. El valor es una extracción más controlada antes de que la bodega se vea obligada a recurrir a una recuperación mecánica dura.
Una mejor forma de pensar en el rendimiento
El rendimiento de prensado debe medirse en lotes utilizables, no solo en volumen recuperado. Una bodega puede ganar vino técnicamente al profundizar más en la torta, pero si esa fracción requiere correcciones intensas, largos periodos de espera o dilución en lotes mejores, la ganancia de rendimiento se vuelve menos atractiva.
Un marco más útil es:
1. Valor del vino de escurrido
Proteja la fracción más limpia y con mayor expresión frutal. Manténgala separada cuando la intención premium justifique el espacio de tanque.
2. Oportunidad de prensa ligera
Aquí es donde las bodegas industriales suelen ganar volumen controlado sin una penalización sensorial excesiva. La preparación enzimática, el manejo del sombrero y la carga de la prensa tienen un impacto importante en esta etapa.
3. Riesgo de prensa fuerte
Trate las fracciones tardías como un flujo de material separado. Evalúelas por cata, sólidos y costo posterior, no solo por litros recuperados.
Señales operativas de que el ciclo de prensado está yendo demasiado lejos
La prensa puede estar pasando de productiva a punitiva cuando los equipos de bodega observan:
- Caída marcada de la velocidad de drenaje con una ganancia mínima de volumen
- Amargor notable de semilla en la cata de fracciones
- Aumento rápido de la turbidez en las líneas de recepción
- Carga de sólidos oscura y lodosa en lugar de una extracción limpia de color
- Tiempo de clarificación más largo de lo esperado
- Cuellos de botella en filtración en lotes con alta inclusión de vino de prensa
- Pruebas de ensamblaje que requieren más vino de escurrido para suavizar la estructura
Estas señales son especialmente importantes durante ventanas de vendimia comprimidas, cuando forzar cada lote puede crear un atasco posterior en la operación.
Prensado con apoyo enzimático: cómo se ve un buen resultado
Un programa enzimático bien diseñado para la producción de vino tinto debe construirse en torno al objetivo enológico, no a un punto de adición genérico. Para bodegas comerciales, el objetivo suele ser uno o más de los siguientes:
- Mejorar el volumen recuperable a presión moderada
- Aumentar la consistencia de extracción entre fermentadores
- Reducir la variabilidad en lotes de fruta difíciles
- Mejorar el comportamiento de sedimentación después del prensado
- Reducir la carga de filtración antes de la preparación para embotellado
- Preservar la expresión frutal mientras se gestiona la forma del tanino
La selección adecuada depende de la variedad de uva, madurez, carga de pectina, temperatura, tiempo de maceración, equipo y nivel de calidad previsto. Una bodega de alto volumen que elabora un tinto de perfil frutal no necesita el mismo perfil de extracción que una bodega que produce lotes reserva estructurados.
Controles prácticos para bodegas industriales de vino tinto
Separar fracciones de forma deliberada
Incluso cuando el espacio de tanques es limitado, separar las fracciones de prensa ofrece flexibilidad a los equipos de calidad y enología. Es más fácil reincorporar una fracción de prensa útil que eliminar la dureza después.
Catar fracciones en la prensa, no solo en el laboratorio
Los controles sensoriales durante el prensado son rápidos, económicos y decisivos. El amargor y la sensación secante suelen manifestarse antes de que un panel analítico estándar explique el problema.
Registrar el desempeño de la prensa por tipo de lote
Construya registros por variedad, origen del viñedo, madurez, temperatura de fermentación, duración de maceración, tratamiento enzimático, programa de prensa y desempeño de clarificación. Con el tiempo, esto proporciona al equipo de producción un mapa específico de la bodega sobre dónde son seguros los aumentos de rendimiento.
Gestionar los sólidos como un centro de costos
Una decisión de prensado de alto rendimiento que sobrecarga la clarificación puede trasladar demanda de mano de obra y equipos a la semana siguiente. Incluya el tiempo de sedimentación, la pérdida por trasiego y el comportamiento de filtración en el cálculo del rendimiento.
Alinear el uso de enzimas con la realidad de la vendimia
Durante el pico de recepción, la estrategia enzimática debe ayudar a la bodega a mover el material de forma limpia y predecible. El mejor programa es aquel que el equipo de producción puede ejecutar de manera constante bajo presión.
Conclusión: deje de prensar cuando la siguiente fracción cuesta más de lo que aporta
La decisión de dejar de prensar no es una postura filosófica contra el rendimiento. Es un cálculo de producción.
Los programas de vino tinto más rentables recuperan volumen temprano, protegen la intención sensorial y evitan crear fracciones con alta carga de sólidos y alta astringencia que consumen espacio de tanque y capacidad de filtración. Las enzimas pueden apoyar ese resultado al mejorar la degradación del mosto, la liberación de jugo, el control de la extracción y el comportamiento de clarificación, antes de que la prensa tenga que resolverlo todo mecánicamente.
Para las bodegas industriales, el objetivo es simple: más vino utilizable, menos penalizaciones posteriores.
Solicitar una cotización
¿Está planificando un programa enzimático para prensado, extracción o clarificación de vino tinto? Utilice el formulario de solicitud del sitio para contarnos sobre el perfil de su fruta, la escala de procesamiento y sus objetivos de producción. Véraison Current le ayudará a encontrar la solución de grado bodega adecuada para su operación.
Solicitar una cotización